Straipsnio santrauka: Jungties įpurškimasyra svarbus gamybos procesas, skirtas gaminti tikslius, patvarius plastikinius korpusus ir izoliacinius komponentus, naudojamus elektroninėse jungtyse. Nuo medžiagų parinkimo ir formų inžinerijos iki matmenų tikrinimo ir gamybos nuoseklumo – kiekvienas etapas turi įtakos jungties veikimui.Qirenspecializuojasi tiksliųjų jungčių formavimo sprendimuose, siūlydama pritaikytus įrankius, precizinį apdirbimą ir gamybos palaikymą, skirtą automobilių elektronikos, buitinės technikos, pramonės įrangos ir kitų elektroninių gaminių reikmėms. Proceso supratimas padeda gaminių dizaineriams ir pirkimo komandoms priimti pagrįstus sprendimus dėl kokybės, sąnaudų ir ilgalaikio gamybos patikimumo.
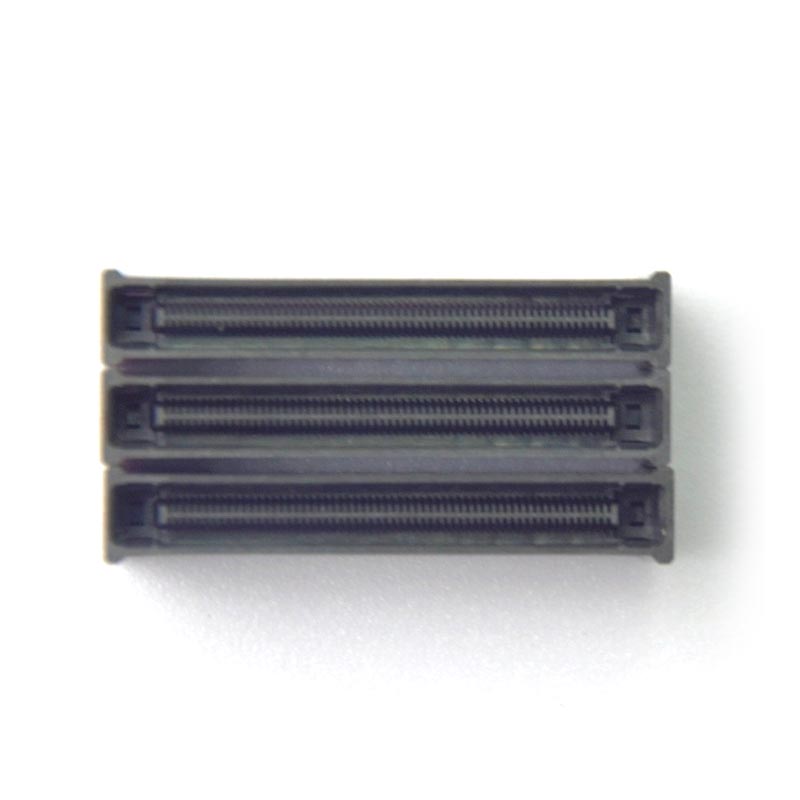
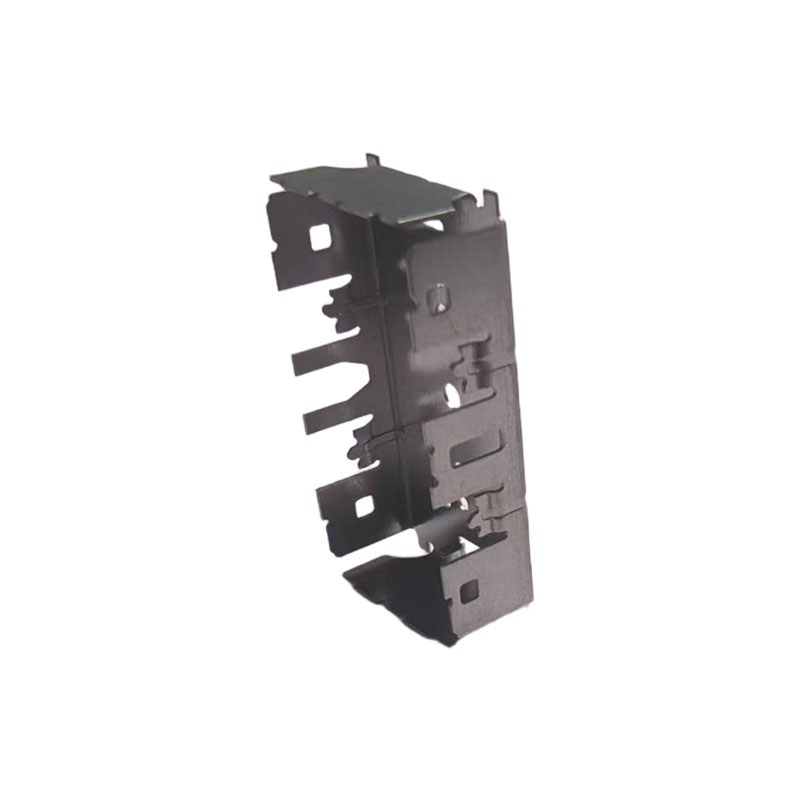
Jungčių įpurškimas yra gamybos procesas, kurio metu išlydyta termoplastinė medžiaga įpurškiama į tiksliai sukonstruotą formos ertmę, atšaldoma ir išstumiama, kad būtų sukurtas gatavas komponentas. Jis plačiai naudojamas gaminant plastikinius korpusus, gnybtų atramas, izoliacines konstrukcijas, apsauginius apvalkalus ir kitas dalis, reikalingas elektros ir elektroninėms jungtims.
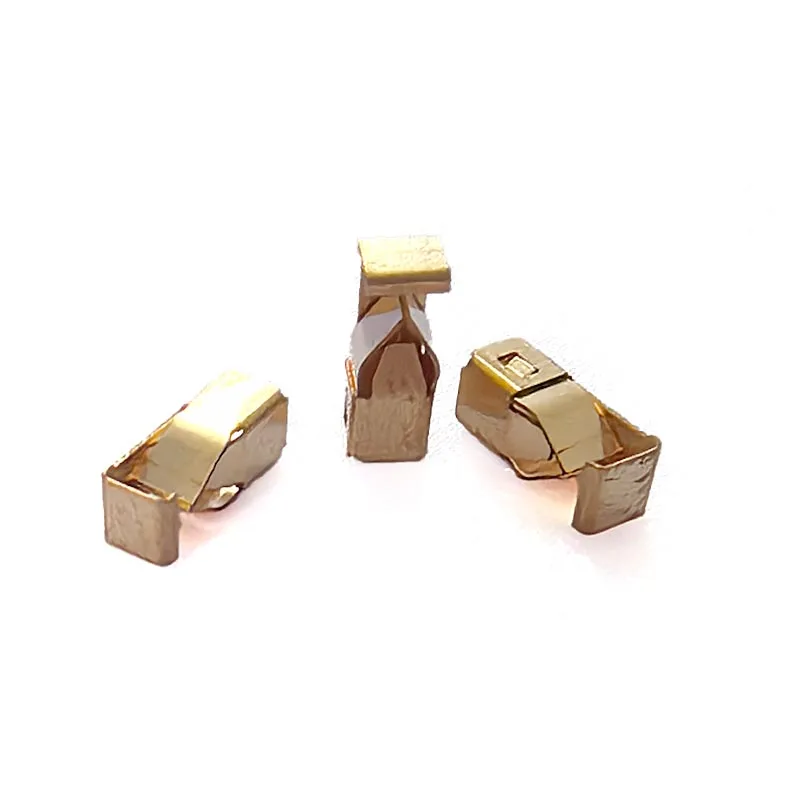
Skirtingai nuo daugelio bendrosios paskirties plastikinių komponentų, jungčių dalyse dažnai yra mažų angų, plonų sienelių, sudėtingų fiksavimo funkcijų ir glaudžiai išdėstytų gnybtų pozicijų. Šios savybės turi veikti kartu su metaliniais kontaktais ir sujungtais komponentais. Net nedidelis matmenų nuokrypis gali turėti įtakos surinkimui, įkišimo jėgai, gnybtų išlygiavimui arba elektros jungties patikimumui.
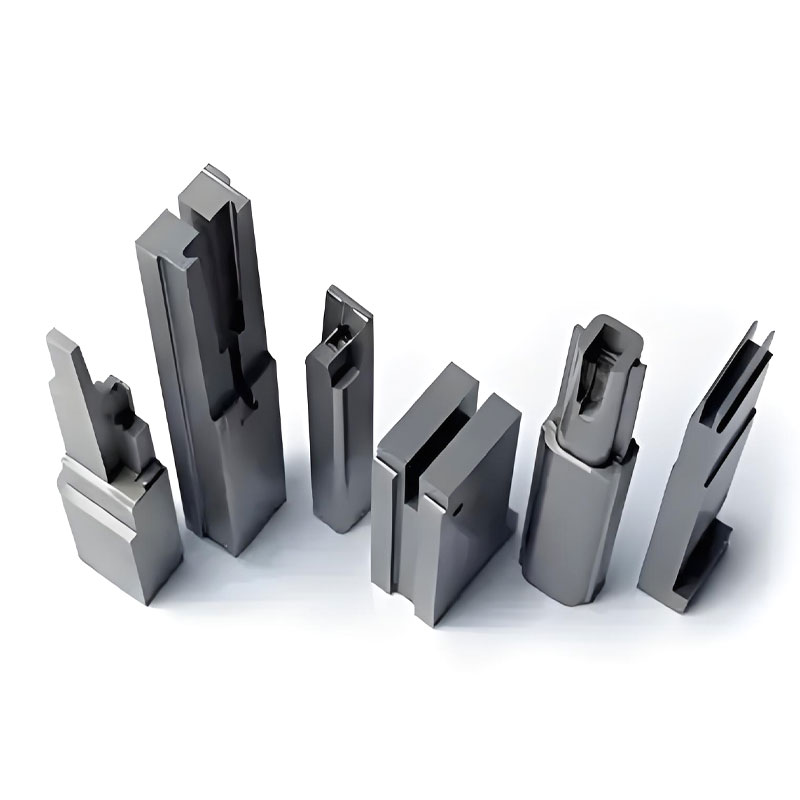
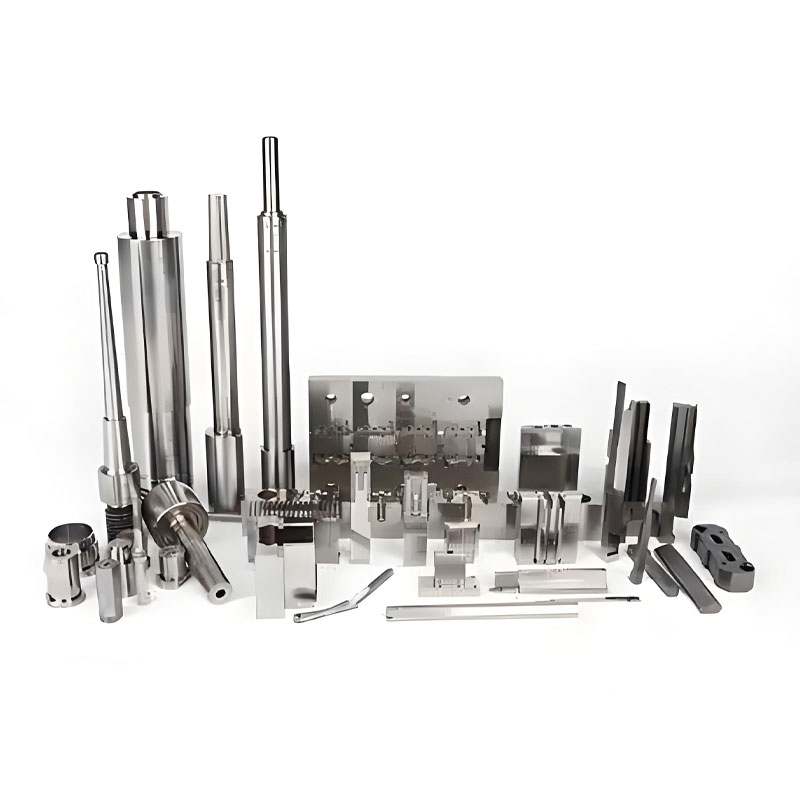
Dėl šios priežasties sėkmingas jungčių formavimas priklauso nuo suderintos medžiagų inžinerijos, formos konstrukcijos, mašinos nustatymų ir tikrinimo procedūrų. „Qiren“ teikia tikslios jungties įpurškimo liejimo sprendimus klientams, ieškantiems pritaikytų plastikinių komponentų ir įrankių sudėtingoms reikmėms.
Įprastos programos apima:
Tikslumas yra labai svarbus jungties veikimui, nes suformuotas korpusas nustato laidžių kontaktų padėtį ir atramą. Jo matmenys turi įtakos tam, kaip komponentai dera tarpusavyje, kaip gnybtai lieka apsaugoti ir kaip jungtis veikia pakartotinai naudojant.
Dėl kelių veiksnių tiksliųjų jungčių formavimas yra sudėtingesnis nei daugelis įprastų plastiko liejimo programų.
Gnybtų žingsnis, ertmių matmenys, fiksavimo konstrukcijos ir sujungimo paviršiai turi atitikti patvirtintus inžinerinius brėžinius. Leistini nuokrypiai turėtų būti nustatomi atsižvelgiant į kiekvieno komponento funkcinius reikalavimus, o ne taikant bereikalingai griežtas leistinas nuokrypas kiekvienai funkcijai.
Plastikinis korpusas turi užtikrinti tinkamą izoliaciją numatytai darbo aplinkai. Medžiagos pasirinkimas, sienelės storis, valkšnumo atstumas, tarpas ir tuštumų buvimas ar užterštumas gali turėti įtakos elektros saugai. Reikalavimai turėtų būti įvertinti pagal taikomus gaminio standartus ir eksploatavimo sąlygas.
Jungčių korpusai gali patirti įstūmimo jėgą, vibraciją, temperatūros pokyčius ir pasikartojančius sujungimo ciklus. Išlietas komponentas turi išlaikyti savo formą ir palaikyti gnybtus be įtrūkimų, per didelės deformacijos ar neprarandant laikymosi.
Sėkmingas prototipas yra tik išeities taškas. Gamintojai turi išlaikyti kartojamus matmenis ir funkcines charakteristikas visose gamybos partijose, formų ertmėse ir medžiagų partijose. Stabilus apdorojimas sumažina išvengiamų atliekų, perdirbimo ir surinkimo pertraukų skaičių.
Medžiagos pasirinkimas turi įtakos formavimui, susitraukimui, atsparumui karščiui, izoliacijos savybėms, mechaniniam stiprumui, jautrumui drėgmei ir galutinei komponentų kainai. Geriausia derva priklauso nuo jungties konstrukcijos ir veikimo aplinkos.
| Medžiaga | Pagrindinės charakteristikos | Galimos programos | Atrankos svarstymai |
|---|---|---|---|
| PBT | Geras matmenų stabilumas ir elektros izoliacija | Elektros korpusai ir prietaisų jungtys | Įvertinkite šilumos poveikį, susitraukimą ir drėgmės sąlygas. |
| PA (nailonas) | Geras mechaninis stiprumas ir tvirtumas | Automobilių ir pramonės jungtys | Apsvarstykite drėgmės sugėrimą ir jos poveikį matmenims. |
| LCP | Mažas deformacijos potencialas ir tinkamumas smulkaus žingsnio konstrukcijoms | Kompaktiškos elektroninės ir didelio tankio jungtys | Reikia atidžiai kontroliuoti medžiagų srautą ir formavimo sąlygas. |
| PPS | Atsparumas aukštai temperatūrai ir cheminis atsparumas | Specializuotas elektros ir pramonės pritaikymas | Įvertinkite apdorojimo reikalavimus, kainą ir mechaninį dizainą. |
| Stiklo pluoštu sustiprinta derva | Geresnis standumas ir mažesnis krypties susitraukimas tinkamose kompozicijose | Konstrukcinių jungčių korpusai | Pluošto orientacija gali turėti įtakos deformacijai ir matmenų tikslumui. |
Šios medžiagos nėra keičiamos. Prieš užbaigdami specifikaciją, inžinieriai turėtų peržiūrėti dervos rūšį, darbo temperatūrą, antipireno reikalavimus, dielektrines savybes, cheminį poveikį ir taikomus norminius reikalavimus.
Norėdami gauti papildomų patarimų, ištirkite „Qiren“ jungties liejimo įpurškimo sprendimus ir susijusias tikslios formų gamybos galimybes.
Patikimas jungties liejimo projektas vykdomas pagal struktūrizuotą darbo eigą. Seka gali skirtis priklausomai nuo komponentų geometrijos, įdėklų reikalavimų, gamybos apimties ir tikrinimo kriterijų, tačiau esminiai etapai išlieka panašūs.
Jungčių su metaliniais gnybtais įdėklų padėtis ir laikymas reikalauja ypatingo dėmesio. Automatinis įdėklų įdėjimas arba surinkimas gali būti tinkamas didesnės apimties programoms, jei įranga gali nuosekliai išlaikyti komponentų išlygiavimą.
Projektavimo sprendimai, priimti prieš pradedant įrankius, gali užkirsti kelią brangiems pakeitimams vėliau. Atliekant gamybos tinkamumo projekto peržiūrą, reikėtų apsvarstyti, kaip komponentas užpildys, atvės, išstums, surinks ir veiks galutiniame panaudojime.
Kur praktiška, santykinai vienodas sienelės storis padeda užtikrinti nuoseklų užpildymą ir aušinimą. Staigūs storio perėjimai gali prisidėti prie nugrimzdimo žymių, vidinio įtempimo ar deformacijos. Šonkauliai ir įvorės turi būti suprojektuoti taip, kad užtikrintų reikiamą stiprumą, nesukuriant bereikalingai storų dalių.
Vartelių išdėstymas turi įtakos užpildymo modeliams, suvirinimo linijų vietai, sandarumui ir paviršiaus išvaizdai. Jungčių korpusuose vartai turi būti išdėstyti atsižvelgiant į svarbiausius sujungimo paviršius, gnybtų kišenes ir mechaniškai įtemptas vietas.
Tinkami grimzlės kampai ir gerai suprojektuotos išmetimo sistemos padeda išlaisvinti suformuotas dalis nepažeidžiant subtilių savybių. Reikalinga grimzlė priklauso nuo dervos, paviršiaus tekstūros, detalės geometrijos ir matmenų reikalavimų.
Įterptųjų jungčių metaliniai gnybtai turi likti nurodytose padėtyse visą įpurškimo ir aušinimo laiką. Formos palaikymas, įdėklo įdėjimo tikslumas, dervos srautas ir šiluminis plėtimasis turi įtakos galutiniam plastikinio korpuso ir metalinių komponentų ryšiui.
Naudinga projektavimo praktika apima:
Jungties įpurškimo liejimo kokybės kontrolė turėtų apimti ir liejamo komponento išvaizdą, ir jo funkcines savybes. Dalis gali atrodyti priimtinai, nors ir vis dar turi netinkamą gnybtų išlyginimą, matmenų poslinkį arba nepakankamą mechaninį sulaikymą.
Praktinis patikrinimo planas gali apimti šias kontrolės priemones:
Įprasti defektai ir galimos jų priežastys:
| Defektas | Galima priežastis | Korekcinis požiūris |
|---|---|---|
| Blykstė | Skirstymo linijos tarpai, per didelis slėgis arba pelėsių susidėvėjimas | Patikrinkite įrankių būklę ir optimizuokite apdorojimo nustatymus. |
| Trumpi kadrai | Nepakankamas pripildymas, ribotas srautas arba netinkamas išleidimas | Peržiūrėkite vartų konstrukciją, vėdinimo ir užpildymo parametrus. |
| Kryptis | Netolygus aušinimas, medžiagos orientacija arba diferencinis susitraukimas | Pagerinkite aušinimo balansą ir peržiūrėkite geometriją bei medžiagų pasirinkimą. |
| Kriauklės žymės | Storos sekcijos arba nepakankamas įpakavimas ir aušinimas | Optimizuokite sienų geometriją ir sandarinimo sąlygas. |
| Terminalo nesutapimas | Įdėklo judėjimas, įrankių kitimas arba nenuosekli apkrova | Pagerinkite įdėklo vietą, palaikymą ir matmenų patikrinimą. |
Priėmimo ribos ir bandymų dažnumas turėtų būti apibrėžti produkto specifikacijoje, klientų reikalavimais ir rizikos lygiu. Saugumui svarbioms arba didelio patikimumo programoms gali prireikti papildomo patvirtinimo.
Ne kiekvienai jungtims reikia tos pačios investicijų į įrankius ar tikrinimo strategijos. Šis palyginimas parodo, kaip taikymo reikalavimai įtakoja gamybos metodą.
| Reikalavimas | Standartinė jungtis | Tiksli jungtis |
|---|---|---|
| Geometrija | Palyginti paprastos savybės | Smulkaus žingsnio ertmės ir sudėtingos detalės |
| Tolerancijos strategija | Remiantis bendraisiais surinkimo reikalavimais | Kritinės funkcijos turi griežtesnes, funkcijomis pagrįstas ribas |
| Įrankiai | Įprasta formų konfigūracija, kur tinka | Reikalingesnė ertmė, aušinimas, vėdinimas ir išlyginimo valdymas |
| Apžiūra | Vizualinis ir matmenų patikrinimas | Išsami metrologija ir papildoma funkcinė patikra |
| Proceso rizika | Pirmiausia tai susiję su užpildu ir bendrais matmenimis | Gali apimti galinę padėtį, poravimosi tinkamumą, deformaciją ir sulaikymą |
Skirtumas nėra vien tik produkto dydžio klausimas. Mažai jungčiai gali prireikti labai sudėtingų įrankių, jei joje yra glaudžiai išdėstyti gnybtai arba ji turi tiksliai suderinti su grandine plokšte. Inžineriniai reikalavimai turėtų nustatyti procesą, o ne prielaidas, pagrįstas vien išvaizda.
Rinktis tiekėją reiškia įvertinti jo galimybes inžinerinius reikalavimus paversti kartojamais gamybos rezultatais. Konkurencinga kaina yra svarbi, tačiau įrankių kokybė, proceso stabilumas, komunikacija ir techninė pagalba taip pat turi įtakos bendroms nuosavybės išlaidoms.
Vertindami jungties įpurškimo liejimo gamintoją, apsvarstykite šiuos klausimus:
„Qiren Electronics“ daugiausia dėmesio skiria tikslioms plastikinių jungčių formoms ir pritaikytiems įpurškimo sprendimams. Remdamasi savo gaminio informacija, bendrovė pabrėžia ±0,01 mm nominalią toleranciją, praneštą išeigą iki 99,2%, vokišką liejimo plieną, formų srauto analizę ir į MES integruotą dirbtuvių valdymą. Šie skaičiai turi būti patvirtinti atsižvelgiant į konkrečios dalies geometriją, medžiagą, matavimo metodą ir gamybos sąlygas projekto vertinimo metu.
„Qiren“ taip pat aprašo pelėsių optimizavimo ir atnaujinimo palaikymą pirmaisiais pelėsių naudojimo metais. Pirkėjai gali aptarti šias galimybes kartu su savo jungties dizaino reikalavimais, o ne pasikliauti vien bendromis specifikacijomis.
Norėdami gauti susijusios informacijos apie gamybą, apsilankykite Connector Injection Molding produkto puslapyje arba tyrinėkite Qiren tikslios formos ir komponentų gamybos svetainę.
Iš jo gaminami plastikiniai jungčių korpusai, izoliaciniai korpusai, gnybtų atramos, apsauginiai apvalkalai ir kiti komponentai, kuriems reikalinga tiksli geometrija ir kartojama gamyba. Tipiškos taikymo sritys yra automobilių elektronika, buitiniai prietaisai, pramoninė automatika ir plataus vartojimo elektroniniai prietaisai.
Nėra vienos geriausios medžiagos kiekvienai jungčiai. PBT ir nailonas yra įprastas pasirinkimas daugeliui elektrinių ir mechaninių įrenginių, o LCP ir PPS gali tikti konstrukcijoms, kurioms keliami dideli matmenų ar šiluminiai reikalavimai. Galutinis pasirinkimas priklauso nuo jungties veikimo aplinkos, elektrinių specifikacijų, mechaninių apkrovų ir išlaidų tikslų.
Pasiekiamos leistinos nuokrypos priklauso nuo dalies geometrijos, dervos elgsenos, formos konstrukcijos, proceso stabilumo ir matavimo metodų. „Qiren“ nurodo vardinę ± 0,01 mm toleranciją savo tikslaus liejimo pasiūlymui. Pirkėjai turėtų patvirtinti, ar ši tolerancija yra įmanoma kiekvienai svarbiai jų konkretaus dizaino savybei.
Dažniausios priežastys yra netinkamas medžiagų tvarkymas, prastas vėdinimas, neteisingi apdorojimo parametrai, netolygus aušinimas, pelėsių susidėvėjimas ir netiksli įdėklų padėtis. Struktūrizuota projekto peržiūra, kontroliuojamas proceso langas ir rizika pagrįstas tikrinimo planas gali padėti nustatyti ir sumažinti šias problemas.
Taip. Įdėklai gali uždengti arba palaikyti metalinius gnybtus plastikiniame jungties korpuse. Procesui reikalinga tinkama įdėklo padėtis, formų atrama, medžiagų suderinamumas ir gnybtų išlygiavimo bei laikymo patikrinimas.
Taip. Įpurškimas puikiai tinka pakartotinai, didelės apimties gamybai, kai tinkamai kontroliuojami įrankiai, ciklo sąlygos, medžiagų tvarkymas ir tikrinimas. Kelių ertmių formos ir tinkama automatika gali pagerinti našumą, nors jų tinkamumas priklauso nuo gaminio sudėtingumo ir paklausos.
Pateikite 2D inžinerinį brėžinį, 3D CAD failą, numatytus dervos ar medžiagų reikalavimus, kritines leistinas nuokrypas, metinę paklausą, numatomą paslaugų aplinką ir visas funkcines ar reguliavimo specifikacijas. Taip pat išsiaiškinkite, ar jums reikia formų gamybos, formuojamų dalių, įdėklų formavimo ar kombinuoto sprendimo.
Jungčių įpurškimas apjungia tikslius įrankius, tinkamą medžiagų parinkimą, kontroliuojamą apdorojimą ir konkrečios programos kokybės patikrinimą. Kiekvienas sprendimas turi įtakos tam, kaip tiksliai jungtis tinka, kaip patikimai palaiko elektrinius kontaktus ir kaip nuosekliai ją galima gaminti laikui bėgant. Anksti nustatydami kritinius matmenis ir nustatydami aiškius tikrinimo reikalavimus, gaminių kūrėjai gali sumažinti išvengiamų defektų skaičių ir priimti labiau pagrįstus sprendimus dėl tiekimo.
„Qiren“ siūlo tikslią jungčių formų gamybą ir pritaikytus liejimo sprendimus elektronikos, automobilių, prietaisų ir pramonės reikmėms. Jei kuriate naują jungtį arba tobulinate esamą gamybos procesą,susisiekite su mumisaptarti savo brėžinius, medžiagų reikalavimus, įrankių specifikacijas ir gamybos tikslus. Dirbkite su Qiren, kad įvertintumėte praktišką gamybos sprendimą, suderintą su jūsų projekto tikslumu, kokybe ir pristatymo poreikiais.